


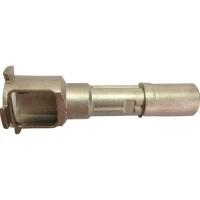
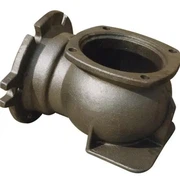
GS600-2 gömbgrafitos öntvények
A befektetési öntést, más néven "elveszett viaszöntvényt" általában több réteg tűzálló anyaggal vonják be a viaszforma felületére, majd a kikeményedés és száradás után a viaszformát megolvasztják és héjat készítenek belőle, majd megpörkölik, ill. majd öntjük, és az öntvények előállítási módja, mert az így kapott öntvények nagy méretpontossággal és felületi minőséggel rendelkeznek
Termék bemutatása
|
GS600-2 gömbgrafitos öntvények |
|||||||
|
Tétel |
Anyag |
Gyártási folyamat |
Szinterezési hőmérséklet |
Öntőforma |
Egyedi |
||
|
GS600-2 gömbgrafitos öntvények |
GS600-2 |
Olvadt öntés |
1380 fok |
Testre szabandó |
Igen |
||
|
Elérhető anyagok |
Szénacél, ötvözött acél, alumíniumötvözet, alacsony széntartalmú rozsdamentes acél, titánötvözet (TI, TC4), rézötvözet, magas hőmérsékletű ötvözet (718, 713) |
||||||
|
Simaság |
Méretpontosság |
A termék sűrűsége |
Megjelenés kezelés |
Megfelelő súly |
|||
|
Érdesség 1-5μm |
(±0.1%-±0.5%) |
7.{1}}.6/CM³ |
Vevői igények szerint |
0.03g-40kg |
|||
A GS600-2 elvesztette a gömbgrafitos öntés viaszberuházását
A befektetési öntést, más néven "elveszett viaszöntvényt" általában több réteg tűzálló anyaggal vonják be a viaszforma felületére, majd a kikeményedés és száradás után a viaszformát megolvasztják és héjat készítenek belőle, majd megpörkölik, ill. majd öntött, és egy módszer az öntvények előállítására, mivel az így kapott öntvények nagy méretpontossággal és felületi minőséggel rendelkeznek, ezt "befektetési forma precíziós öntvénynek" is nevezik. Befektetési öntéssel előállítható ötvözettípusok szénacél, ötvözött acél, hőálló ötvözet, rozsdamentes acél, precíziós ötvözet, állandó mágneses ötvözet, csapágyötvözet, rézötvözet, alumíniumötvözet, titánötvözet és gömbgrafitos öntvény.
Kínai név: precíziós öntés
Más név: elveszett viaszöntés
Az öntvény minimális átmérője: 0,5 mm
Az öntvény minimális falvastagsága: 0,3 mm
Befektetési öntés
A befektetett öntvény formája általában bonyolultabb, a furat minimális átmérője {{0}},5 mm-ig önthető az öntvényre, az öntvény minimális falvastagsága 0,3 mm. A gyártás során egyes, eredetileg több részből álló alkatrészek integrált részekre tervezhetők, és az alkatrészek szerkezetének megváltoztatásával közvetlenül önthetők befektetési öntéssel a feldolgozási órák és fémanyag-felhasználás megtakarítása érdekében, így a szerkezet az alkatrészek közül ésszerűbb.
A befektetési öntés súlya többnyire tíz tíz tehén (azaz több tíz grammtól néhány kilogrammig terjed), a túl nehéz öntés a befektetési öntés módszerrel történő gyártás problémásabb, de a nagy befektetési öntés súlya elérte a 800 tehenet. .
Befektetési öntés folyamata
Viasz (penész) anyagkezelés
1. folyamat paraméterei:
1. kivéve a vödör keverési hőmérsékletét 110-120 fokos keverési idő 8-12 óra állási hőmérséklet 100-110 fokos állási idő 6-8 óra
2. statikus vödör statikus hőmérséklet 70-85 fok statikus idő 8-12 óra
3. inkubátor hőmérséklete 48-52 fok
4. idő 8-24 óra
2. Működési eljárások
1. A viaszmentesítő üstből kiürített régi viaszt pumpával vagy kézzel a vödörbe juttatják, és a vizet 105-110 C fokon 6-8 órán át lerakják, hogy kifolyjon.
2. viaszanyag 110-120 fokban keverés közben 8-12 óra (https://www.weidianyuedu.com) játék több, víz eltávolítása.
3. Küldje a dehidratált viaszanyagot egy statikus vödörbe 70-85 fokon szigetelés céljából. Statikus vödör szigeteléshez 8-12 órán keresztül.
4. Kis mennyiségű új viasz is hozzáadható a statikus vödörbe, és a tiszta viaszanyag kézzel önthető az inkubátor viaszhengerébe, a tartási hőmérséklet 48-52 fok, a tartási idő pedig {{2 óra.
5. vagy a statikus vödörben lévő visszanyert viaszanyagot a pneumatikus viaszforma fröccsöntő gép viaszvödrébe helyezzük, és a hőtartósítás után nyomjuk meg a futót.
Három, a működés fő pontja
1. szigorúan a visszanyerési folyamat szerint a viaszanyag kezelésénél.
2. amellett, hogy vödrök, álló vödrök kell időben vízelvezetés, szennyvíz.
3. Amikor viaszt tölt a viaszhengerbe, a viasznak lassan kell belefolynia a henger falába, hogy megakadályozza a por bejutását a viaszfolyadék levegőjébe.
4. A viasztartályt a feltöltés után időben le kell fedni, hogy elkerülje a por és egyéb törmelék beesését.
5. gyakran ellenőrizze az egyes hordók hőmérsékletét, hogy megakadályozza a túlzott hőmérséklet előfordulását.
6. a munkaterület tisztán tartása.
7. megakadályozza a viaszfolyadék kifröccsenését.
8. ne tűzijáték, óvakodj a tűztől.
A Zhongwei Precision a következő szolgáltatásokkal rendelkezik
Észlelési rendszerek

Réz-szilikaszol befektetési öntés


Mi vagyunk a "GS{0}} gömbgrafitos öntvények gyártója", ha további információra van szüksége, forduljon hozzánk!



A szálláslekérdezés elküldése
